Nota Penting Proses Tuangan Vakum untuk Transformer Voltan Tinggi & Induktor
Tuangan vakum resin epoksi ialah proses teras dalam pembuatan transformer voltan tinggi dan induktor. Ia memastikan bahan penebat mengisi ruang antara gegelung dan acuan secara sekata, membentuk struktur penebat padat selepas pengerasan, lalu menjamin keselamatan dan kestabilan produk di bawah voltan tinggi jangka panjang.
Tuangan vakum resin epoksi ialah proses teras dalam pembuatan transformer voltan tinggi dan induktor. Melalui tuangan vakum, bahan penebat mengisi ruang antara gegelung dan acuan secara sekata, lalu membentuk struktur penebat padat selepas pengerasan, sekali gus menjamin keselamatan dan kestabilan produk di bawah voltan tinggi jangka panjang. Proses ini melibatkan pengurusan bahan, penyediaan acuan, kawalan vakum, operasi tuangan, pengerasan dan penjagaan — setiap langkah mempunyai perkara penting yang perlu diberi perhatian.
1. Pengurusan dan Penyediaan Bahan
Bahan tuangan resin epoksi tidak boleh digunakan terus; ia perlu dirawat terlebih dahulu. Tahap kekeringan resin, pengeras dan pengisi secara langsung menentukan sama ada gelembung atau titik lemah akan muncul dalam produk. Jika bahan lembap, air akan mengewap dalam persekitaran vakum dan kekal dalam penebat yang telah mengeras, menjadi risiko kepada prestasi elektrik.
Oleh itu, bahan hendaklah disimpan di gudang kering dan berventilasi. Selepas bungkusan dibuka, gunakan secepat mungkin; jika tidak habis, tutup rapat. Sebelum digunakan, resin dan pengisi biasanya dipanaskan untuk membuang lembapan. Kekotoran mekanikal juga perlu ditapis supaya bahan yang masuk ke sistem tuangan bersih dan sekata.
2. Prapemanasan Acuan dan Gegelung
Prapemanasan acuan dan gegelung sering diabaikan tetapi memberi kesan besar kepada kualiti. Acuan sejuk akan menyejukkan resin panas secara mendadak pada permukaan sentuhan, mengurangkan kecairan dan menyukarkan pengisian celah halus. Jika gegelung masih lembap atau mengandungi pelarut, ia akan mengewap apabila terkena bahan tuang panas dan membentuk gelembung dalam produk.
Jadi, sebelum tuangan, acuan dan gegelung biasanya dipanaskan dalam ketuhar pada suhu sesuai untuk tempoh mencukupi supaya haba meresap sekata. Selepas dipanaskan, gegelung perlu segera dipasang ke dalam acuan dan dituang, elakkan terdedah lama kepada udara yang boleh menyerap lembapan semula. Kuncinya ialah memastikan suhu acuan, gegelung dan bahan tuang sedekat mungkin untuk mengurangkan kesan buruk perbezaan suhu.
3. Pembentukan Persekitaran Vakum
Persekitaran vakum ialah perbezaan asas antara tuangan vakum resin epoksi dan tuangan tekanan biasa. Pada vakum tinggi, gas terlarut dalam bahan dan udara yang terperangkap semasa pengacauan dikeluarkan, manakala resin dapat menyerap lebih baik ke dalam celah halus antara lilitan dan lapisan gegelung.
Semasa proses vakum, perhatikan kadar kenaikan dan tahap vakum akhir. Jika sistem vakum bocor atau pam kurang berprestasi, gelembung tidak dapat dibuang sepenuhnya. Selain itu, perhatikan perubahan paras cecair bahan untuk mengelakkan vakum terlalu tinggi yang menyebabkan komponen berat molekul rendah meruap berlebihan dan mengubah nisbah bahan. Selepas vakum dicapai, biasanya dikekalkan seketika untuk membuang gelembung sepenuhnya sebelum tuangan.
4. Perkara Penting Semasa Tuangan
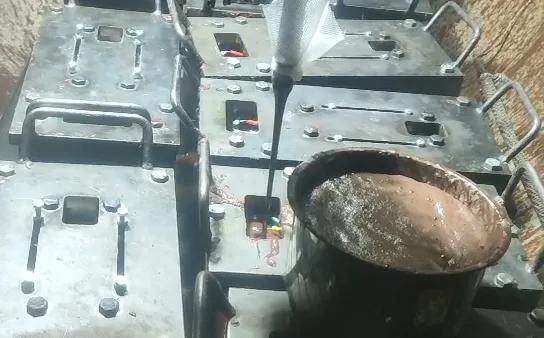
Operasi tuangan ialah langkah paling jelas dan paling menguji pengalaman. Apabila menuang resin campuran ke dalam acuan, aliran tidak boleh terlalu laju kerana akan menyebabkan gelora dan memerangkap udara; terlalu perlahan pula boleh menyebabkan resin menggel pramatang. Amalan biasa ialah membiarkan resin mengalir perlahan di sepanjang dinding dalam acuan supaya paras cecair naik dengan stabil dan udara dalam rongga acuan dikeluarkan lapisan demi lapisan.
Sesetengah proses mengisi tangki dengan gas pelindung bertekanan tertentu selepas vakum sebelum tuangan. Kelebihannya, untuk struktur kompleks yang sukar diisi sepenuhnya oleh resin, gas pelindung boleh mengisi ruang mati dan meningkatkan prestasi penebat selepas pengerasan. Selepas tuangan, kadangkala vakum kedua yang singkat dilakukan untuk membuang gelembung terakhir daripada resin yang telah dituang.
5. Penjagaan Semasa Pengerasan
Selepas tuangan resin, ia tidak boleh dibiarkan begitu sahaja. Pengerasan ialah fasa perubahan resin daripada cecair kepada pepejal, dengan pengecutan kimia dan pembebasan haba. Jika suhu pengerasan terlalu tinggi atau pemanasan terlalu pantas, tegasan pengecutan tidak sempat dilepaskan dan menyebabkan retakan mikro dalam produk. Retakan ini akan merebak di bawah voltan tinggi dan akhirnya menyebabkan kegagalan penebat.
Oleh itu, atur cara pengerasan yang munasabah biasanya menggunakan pemanasan berperingkat: resin menggel awal pada suhu rendah, kemudian suhu dinaikkan secara beransur-ansur untuk pengerasan akhir. Seluruh proses pengerasan perlu mengambil masa mencukupi untuk memastikan resin bertindak balas sepenuhnya dan mencapai kekuatan mekanikal serta prestasi elektrik yang diingini. Selepas pengerasan, sejukkan perlahan-lahan ke suhu bilik sebelum membuka acuan untuk mengelakkan tegasan baharu akibat perbezaan suhu yang besar.
6. Masalah Lazim dan Pencegahannya
Masalah kualiti yang biasa dalam tuangan vakum termasuk gelembung sisa, retakan permukaan, dan nyahcas separa melebihi had. Gelembung selalunya berpunca daripada bahan lembap, vakum tidak mencukupi atau kelajuan tuangan tidak sesuai; retakan pula berkaitan dengan lengkung suhu pengerasan yang tidak munasabah atau penyejukan terlalu pantas; nyahcas separa berlebihan mungkin disebabkan oleh kecacatan mikro atau kekotoran dalam penebat.
Untuk masalah ini, pencegahan lebih baik daripada pembaikan. Pemeriksaan bahan semasa penerimaan dan rawatan sebelum penggunaan, mengekalkan sistem vakum dalam keadaan baik, serta mengawal suhu dan masa tuangan dan pengerasan mengikut prosedur adalah prasyarat asas untuk kualiti produk. Pada masa yang sama, wujudkan rekod proses untuk setiap kumpulan produk bagi memudahkan pengesanan punca dan pelarasan segera apabila masalah timbul.
7. Keperluan Asas Persekitaran Kerja
Tuangan resin epoksi memerlukan keadaan persekitaran tertentu. Kelembapan udara akan diserap oleh bahan, jadi kelembapan bengkel perlu dikekalkan rendah. Suhu terlalu rendah meningkatkan kelikatan resin dan mengurangkan kecairan, menjejaskan hasil tuangan. Selain itu, kawasan tuangan perlu bersih untuk mengurangkan zarah habuk terampai; zarah yang jatuh ke dalam resin akan menjadi kekotoran dalam penebat.
Bengkel tuangan disyorkan dilengkapi peralatan kawalan suhu dan kelembapan, serta dibersihkan dan diselenggara secara berkala. Operator hendaklah memakai pakaian kerja antistatik dan alat pelindung untuk melindungi diri dan mengurangkan kesan faktor manusia terhadap kebersihan produk.
Setiap langkah proses tuangan vakum resin epoksi saling berkaitan; sebarang kecuaian boleh menjejaskan prestasi penebat dan jangka hayat produk. Bagi peralatan seperti transformer voltan tinggi dan induktor yang menuntut kebolehpercayaan elektrik yang sangat tinggi, pengurusan proses memerlukan perhatian dan pengumpulan pengalaman yang berterusan. Amalan harian yang menekankan operasi standard, pemerhatian teliti dan rekod tepat pada masanya akan menjamin kestabilan kualiti produk dalam jangka panjang.
Perlu nasihat konfigurasi mesin?
Tinggalkan maklumat anda, jurutera akan menghubungi dalam masa 12 jam.