Proses Pultrusi
Panduan lengkap proses pultrusi — dari pengumpulan gentian, rendaman resin, pra-bentuk, pematangan hingga penarikan dan pemotongan — serta parameter utama seperti kelajuan tarikan, suhu pematangan dan kandungan resin.
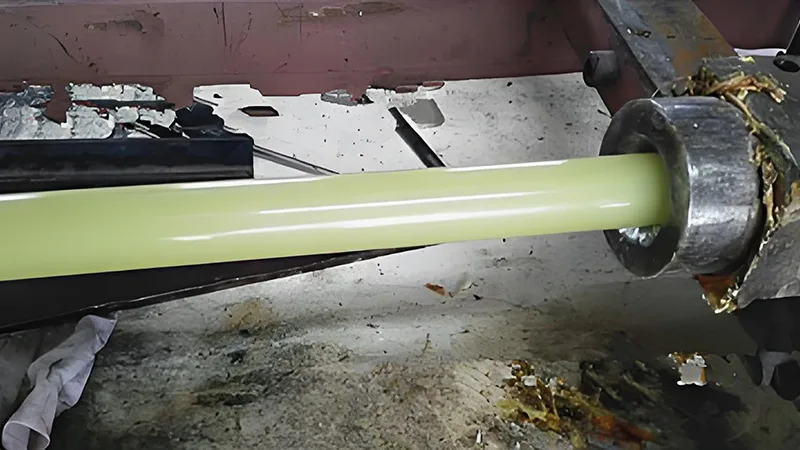
Pultrusi ialah proses pembentukan berterusan utama bagi bahan komposit (gentian pengukuh seperti gentian kaca atau karbon digabung dengan matriks resin). Aliran kerjanya — tarik, rendam, bentuk, matang, potong — menghasilkan produk linear berkeratan seragam secara cekap. Kejayaannya bergantung pada kawalan tepat tahap rendaman bahan dan kadar pematangan supaya prestasi produk kekal konsisten.
1. Aliran Proses Utama
Pengumpulan gentian: Tows gentian berterusan (gentian kaca, gentian karbon) atau mat gentian ditarik keluar dari rak dengan sistem kawalan tegangan yang mengekalkan tegangan malar, menghalang gentian melonggar atau putus dan menyediakan asas rendaman sekata.
Rendaman resin: Tows gentian ditarik masuk ke tangki resin, tempat resin cecair (epoksi, poliester tak tepu) menyelubungi gentian sepenuhnya. Rol pemandu mengatur susunan gentian supaya setiap gentian menyerap resin secara sekata; masa rendaman dikawal untuk mengelakkan resin berlebihan atau berkurangan.
Pra-bentuk dan buang resin berlebihan: Tows yang telah direndam masuk ke acuan pra-bentuk yang rongganya hampir sama dengan keratan produk (sedikit lebih besar). Resin berlebihan diperah keluar, gelembung udara dikurangkan, dan gentian disusun mengikut arah reka bentuk sebagai persediaan untuk pematangan.
Pematangan: Komposit gentian-resin dihantar ke acuan pematangan yang dipanaskan secara elektrik atau minyak panas pada suhu tetap (biasanya 80–160°C mengikut jenis resin). Resin berikat silang dan mengeras secara beransur-ansur; masa pematangan diselaraskan dengan kelajuan tarikan supaya produk matang sepenuhnya sebelum keluar dari acuan.
Penarikan dan pemotongan: Produk berterusan yang telah matang ditarik keluar dengan lancar oleh mesin penarik (jenis rantai, daya tarikan lebih sekata), kemudian dipotong mengikut panjang yang ditetapkan oleh peranti pemotong automatik.
2. Parameter Proses Utama
Kelajuan tarikan: Mesti sepadan dengan kadar pematangan — terlalu laju menyebabkan pematangan tidak sempurna, terlalu perlahan menurunkan produktiviti. Dalam amalan, ia ditetapkan pada 0.5–5 m/min mengikut ciri pematangan resin.
Suhu pematangan: Sebaiknya dikawal secara berperingkat (pra-matangkan pada suhu rendah, kemudian matang sepenuhnya pada suhu tinggi) untuk mengelakkan resin terurai akibat suhu terlalu tinggi dan masa pematangan berpanjangan akibat suhu terlalu rendah.
Kandungan resin: Dikawal melalui daya perahan acuan pra-bentuk dan paras cecair tangki resin. Kandungan resin dalam produk biasanya 30%–50%, dan nisbah ini terus mempengaruhi kekuatan serta ketahanan kakisan produk.
3. Kelebihan dan Skop Penggunaan
Proses ini menawarkan automasi tinggi, pengeluaran berterusan dan kecekapan unggul; gentian tersusun rapi, kekuatan tinggi, konsistensi baik dan pembaziran bahan rendah. Ia主要用于 menghasilkan produk komposit linear berkeratan seragam seperti paip anti-karat FRP, dulang kabel, profil bangunan dan rod sokongan bilah turbin angin — digunakan luas dalam industri kimia, pembinaan, tenaga baharu dan pengangkutan.
Perlu nasihat konfigurasi mesin?
Tinggalkan maklumat anda, jurutera akan menghubungi dalam masa 12 jam.