Tiga kaedah bekalan resin dalam pultrusi: cara memilih
Tiga kaedah bekalan resin dalam pultrusi — tangki rendaman, kotak suntikan tekanan atmosfera dan kotak suntikan bertekanan. Perbezaan sebenar bukan pada tekanan, tetapi pada bila resin bersentuhan dengan gentian. Artikel ini membandingkan kelikatan, kandungan gentian, penggunaan resin dan VOCs, serta menyenaraikan empat prasyarat sebelum kotak suntikan dipasang dan cara menala parameter dengan kaedah langkah.
Pada barisan pultrusi yang sama, menukar kaedah bekalan resin boleh menurunkan pembaziran resin daripada 20% kepada bawah 5%, malah menggandakan kelajuan tarikan; tetapi ia juga boleh tidak mengubah apa-apa — punca sebenar terletak pada susunan berkas gentian. Garis pemisah sebenar antara tiga kaedah ini bukan "besar kecil tekanan", tetapi "bila resin bersentuhan dengan gentian".
Garis pemisah sebenar: masa pembasahan, bukan tekanan
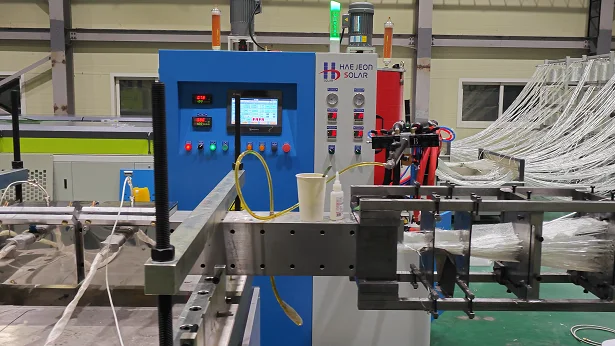
Tangki rendaman ialah "rendam sampai tepu, baru masuk acuan". Berkas gentian melalui tangki terbuka dan dibasahi oleh tindakan kapilari serta graviti, sudah lama terendam sebelum masuk acuan.
Kotak suntikan ialah "basah hanya sebelum masuk acuan". Gentian disusun rapi dahulu lalu masuk rongga tertutup, dan resin baru bersentuhan dengan gentian beberapa saat sebelum penggelatinan bermula.
Perbezaan satu ayat ini menentukan segala perbezaan dari segi VOCs, pembaziran resin, had kandungan gentian dan kelajuan tarikan. Jadi semasa memilih, jangan tanya "berapa tekanan" dahulu, tetapi tanya "berapa kelikatan resin saya, berapa kandungan gentian yang diperlukan profil".
Lihat perbezaan ketiga-tiganya dalam satu jadual
Jadual agak lebar, leret ke kiri dan kanan pada telefon untuk melihat perbandingan penuh
| Perkara | Tangki rendaman | Kotak suntikan tekanan atmosfera | Kotak suntikan bertekanan |
|---|---|---|---|
| Cara pembasahan | Tangki terbuka, kapilari + graviti | Separa tertutup, graviti atau pam tekanan rendah | Tertutup penuh, penembusan paksa oleh tekanan pam |
| Tekanan kerja biasa | Tekanan atmosfera | 0.1–0.3 MPa | 0.3–1.5 MPa |
| Kelikatan resin yang sesuai | 200–500 mPa·s | Rendah hingga sederhana | Sederhana rendah hingga tinggi |
| Kandungan isipadu gentian | Agak rendah | Sederhana | Boleh mencapai 60%–70% |
| Penggunaan resin | 80%–90% | Kira-kira 90% | Melebihi 90% |
| Paras VOCs relatif | Tinggi (rujukan) | Turun 30%–50% | Kira-kira 1/5 tangki rendaman |
| Kepekaan terhadap susunan berkas | Rendah | Sederhana | Tinggi |
| Senario biasa | Pa kabel, tiang pagar | Profil industri am | Komponen struktur, profil kandungan gentian tinggi |
Tangki rendaman: peralatan murah, tetapi ada tiga kos tersembunyi
Hanya sesuai untuk sistem kelikatan rendah. Poliester dan vinil ester 200–500 mPa·s ialah zon selesanya. Jika kelikatan lebih tinggi, bahagian dalam berkas roving tidak tepu sepenuhnya — di sinilah gentian kering dan lompang terbentuk.
Pembaziran resin 10%–20%. Bahagian yang tidak dibawa gentian perlu dikumpul semula melalui peranti aliran balik, dan kemurnian bahan kitar semula itu juga perlu dipantau.
Terbuka tetap terbuka. Stirena meruap, bau bengkel dan tekanan pematuhan tetap ada; monomer yang hilang menaikkan kelikatan, jadi perlu diukur dan ditambah dengan kerap.
Ia sesuai untuk profil awam seperti pa kabel dan tiang pagar yang tidak menuntut tinggi dari segi rupa dan mekanikal, serta barisan pengeluaran kecil yang kerap bertukar bahan. Dalam senario ini ia tidak mendatangkan masalah, tetapi memaksanya untuk komponen struktur berkekuatan tinggi akan menimbulkan masalah.
Kotak suntikan tekanan atmosfera: zon nilai terbaik untuk kebanyakan profil industri
Badan kotak berhubung dengan atmosfera, resin disuntik melalui graviti atau pam tekanan rendah, tekanan kerja biasa 0.1–0.3 MPa. Berbanding tangki rendaman, pelepasan VOCs turun 30%–50%, keseragaman pembasahan jelas bertambah baik, manakala strukturnya masih ringkas dan kos penyelenggaraan rendah.
Ia menyelesaikan "keseragaman pembasahan", bukan "kandungan gentian tinggi". Apabila kandungan isipadu gentian melebihi 55%, atau susunan berkas terlalu padat, tekanan atmosfera tidak lagi mampu menembusinya.
Kotak suntikan bertekanan: untuk kandungan gentian tinggi dan kelajuan tarikan tinggi
Tertutup sepenuhnya, penembusan dipaksa oleh tekanan pam, tekanan kerja biasa dalam julat 0.3–1.5 MPa (ada pengeluar menyatakannya sebagai 2–10 bar iaitu 0.2–1.0 MPa; bergantung pada peralatan dan sistem resin, jangan salin angka secara membuta tuli).
Kandungan isipadu gentian boleh mencapai 60%–70%;
Penggunaan resin melebihi 90%, VOCs kira-kira satu per lima tangki rendaman;
Kandungan resin dilaraskan melalui gelung tertutup tekanan, ralat boleh dikawal dalam ±1%;
Kelajuan tarikan boleh dinaikkan — masa resin terdedah kepada haba dan udara lebih singkat.
Kosnya ialah pelaburan peralatan yang tinggi, dan ia sangat sensitif terhadap susunan berkas — perkara ini dibincangkan secara berasingan di bawah.
Mengapa sistem poliuretana hampir hanya boleh guna acuan tertutup
Perkara ini sering terlepas pandang oleh banyak kilang semasa bertukar bahan.
Pertama, komponen A bertindak balas dengan air. Komponen isosianat sangat sensitif terhadap kelembapan; tangki terbuka bermakna ia menyerap kelembapan udara bengkel secara langsung, dan gelembung serta pengerasan tidak normal sudah bermula dari langkah ini. Biasanya kawasan operasi dikehendaki mempunyai kelembapan relatif di bawah 60%, komponen A pada suhu malar 35–45℃ dengan turun naik tidak melebihi ±2℃.
Kedua, poliuretana mesti dicampur dalam talian. Komponen A dan B bergabung mengikut nisbah di kepala pencampur, melalui pencampur statik sebelum resin keluar; tangki terbuka tidak mempunyai langkah ini.
Ketiga, masa penggelatinan singkat. Biasanya 10–30 minit; jika resin terlalu lama berada dalam tangki, kelikatannya mula meningkat, jadi paras cecair dan suhu perlu dipantau.
Justeru, untuk pultrusi poliuretana, kotak suntikan bukan "pilihan", tetapi prasyarat. Yang tinggal hanya perlu dipilih sama ada tekanan atmosfera atau bertekanan. Inilah sebabnya profil poliuretana alifatik tanpa salutan lazimnya menggunakan suntikan acuan tertutup.
Sebelum memasang kotak suntikan, sahkan empat perkara ini dahulu
Pertama, susunan berkas. Tekanan suntikan tidak dapat membetulkan kawasan kurang resin atau berlebihan resin. Jika susunan berkas tidak sekata, tekanan hanya akan menjadikan kawasan berlebihan resin lebih berlebihan dan kawasan kurang resin lebih kekurangan — inilah punca paling biasa "tiada kesan" selepas menukar peralatan. Lihat dahulu ciri proses pultrusi untuk menentukan barisan anda tergolong dalam kategori mana, barulah bincang sama ada perlu menambah tekanan.
Kedua, tirus pintu masuk acuan. Julat biasa 2°–4°: kurang daripada 1.5° pemadatan tidak mencukupi dan mudah timbul bintik kering; lebih daripada 5° geseran menghasilkan haba dan gentian mudah putus di pintu masuk. Keratan rentas dan pecahan isipadu gentian berbeza memerlukan sudut tirus yang berbeza; rod satu arah memerlukan sudut tirus lebih besar daripada keratan segi empat tepat.
Ketiga, sistem pencucian. Poliuretana perlu dicuci jika berhenti lebih 5 minit, jangan tunggu sehingga mengeras. Semasa memilih peralatan, masukkan pencucian automatik dan tangki penampan terus dalam konfigurasi — tangki penampan berguna untuk sampel kelompok kecil dan juga untuk membilas badan pam serta saluran paip dengan cepat, jauh lebih mudah daripada mengubah suai kemudian.
Keempat, pemantauan tekanan. Outlet pam perlu mempunyai penderia tekanan, berhenti automatik apabila tekanan berlebihan dan mula semula automatik selepas pulih. Tekanan tidak normal selalunya muncul lebih awal daripada nisbah tidak normal, dan merupakan titik penggera paling awal.
Cara menetapkan parameter: jangan cuba setel sekali gus, guna kaedah langkah
Untuk profil baharu, hampir mustahil menala parameter ke tahap "optimum" sekali gus. Yang lebih dipercayai ialah perubahan langkah:
Tetapkan nisbah dan suhu acuan, jalankan tiga segmen pada 300, 500 dan 700 mm/min;
Setiap segmen ukur tiga petunjuk: kekerasan Barcol, kekuatan ricih rasuk pendek dan kualiti permukaan;
Interpolasi antara tiga titik untuk mencari segmen yang "kekerasan mencukupi dan permukaan tanpa retak".
Kriteria rujukan (sistem poliester): kekerasan Barcol 45–55 dianggap normal; di bawah 40 menunjukkan pengerasan permukaan tidak mencukupi, selalunya suhu zon tiga tidak cukup atau kelajuan tarikan terlalu tinggi; melebihi 60 perlu berhati-hati dengan kerapuhan akibat pengerasan berlebihan, terutama pada bahagian berdinding nipis.
Tiga salah tafsir biasa
Retak permukaan terus kurangkan kelajuan tarikan. Retak sekurang-kurangnya ada tiga punca: suhu zon pemanasan awal terlalu tinggi (permukaan mengeras dahulu, teras masih mengalir dan diseret dinding acuan menghasilkan retak ricih), suhu keluar terlalu tinggi lalu terkena kejutan haba udara sejuk, dan agen pelepas dalam tidak mencukupi (kebanyakan sistem 0.5–1.0 phr). Kenal pasti puncanya dahulu, barulah ubah parameter.
Ada gelembung terus tambah penyahbuih. Bezakan dahulu dari mana gelembung datang: dari resin (bahan mentah mengandungi air, terbawa semasa pencampuran) — periksa tangki bahan dan kepala pencampur; dari gentian (pembasahan tidak mencukupi, berkas membawa udara) — periksa tekanan suntikan dan susunan. Jika tersilap arah, semakin dilaraskan semakin kacau.
Tukar kotak suntikan sahaja sudah boleh naikkan kelajuan. Menaikkan kelajuan melibatkan seluruh sistem: keaktifan resin, panjang acuan dan cara pemanasan awal semuanya perlu selari. Menukar kotak suntikan sahaja biasanya tersekat di zon pengerasan.
Kesimpulan
Pemilihan kaedah bekalan resin pada dasarnya menjawab tiga soalan: berapa kelikatan resin, berapa kandungan gentian yang diperlukan, dan berapa meter dijalankan setahun. Setelah tiga jawapan ini ditentukan, pemilihan hampir tiada keraguan — selebihnya ialah kerja penalaan.
Perlu nasihat konfigurasi mesin?
Tinggalkan maklumat anda, jurutera akan menghubungi dalam masa 12 jam.